
Сушка древесины и обработка металла: как устроены два ключевых технологических процесса
 Подписаться на раздел
Деревообработка и металлообработка часто соседствуют в рамках одного производства: мебельная фабрика, цех деревянного домостроения или предприятие, выпускающее оборудование, почти всегда имеют и лесопильный участок, и механический цех. При этом оба процесса — сушка пиломатериалов и обработка металла — опираются на строгие технологические режимы. Нарушение режима в сушильной камере приводит к растрескиванию и короблению доски, а ошибка в режимах резания — к браку детали. Разберёмся, как устроены оба процесса и от чего зависит их качество.
Промышленная сушка решает три задачи:
Важный этап перед основной сушкой — пропаривание. Тёплый влажный пар разогревает древесину по всему сечению и снимает внутренние напряжения, благодаря чему материал дальше сохнет без растрескивания и коробления. Рабочая температура в конвективных камерах обычно не превышает 60 °C, а конечную влажность задают под назначение материала: для строительного пиломатериала — одну, для мебельной заготовки — другую. Режим подбирается под породу: сосна и ель сохнут по мягкому графику примерно за 9–10 суток, а дуб — капризная порода — требует порядка 28 суток сушки плюс несколько суток влаготеплообработки, иначе доска растрескается.
По конструкции конвективная сушильная камера — это теплоизолированный каркас с подъёмно-сдвижными воротами, системой вентиляции, калориферами и шкафом автоматического управления с датчиками влажности древесины и среды. Автоматика выдерживает заданный режим по этапам, что снимает зависимость результата от опыта конкретного оператора. Объём загрузки подбирается под задачу предприятия: номер модели, как правило, соответствует полезной загрузке в кубометрах при толщине доски 50 мм — тонкая доска укладывается плотнее, поэтому в ту же камеру её помещается меньше.
Существует и альтернативная технология — конденсационная сушка. В ней влагу из штабеля забирает конденсационный агрегат: тёплый воздух циркулирует по замкнутому контуру, влага конденсируется и отводится, а тепло рекуперируется. Процесс идёт мягче и при температуре до 45 °C, энергопотребление ниже, но сроки, как правило, больше. Выбор между двумя типами камер зависит от породы, объёмов и доступной энергетики цеха.
Современная токарная обработка металла выполняется преимущественно на станках с числовым программным управлением. ЧПУ снимает зависимость точности от рук станочника: программа задаёт траекторию инструмента с точностью до сотых миллиметра, и станок повторяет её для каждой детали серии. Это особенно важно для типовых изделий — приводных и ступенчатых валов со шпоночными пазами, направляющих и переходных втулок, трубных и ответных фланцев, ходовых винтов с трапецеидальной резьбой для механизмов подачи и домкратов.
Материал детали напрямую определяет режимы работы. Конструкционная сталь — базовый случай; нержавеющая сталь тянет резец и требует других скоростей резания и охлаждения, что влияет на сроки и стоимость обработки. Есть и материалы вне возможностей типового токарного цеха — титан, жаропрочные сплавы, чугун: они требуют специального инструмента и оборудования.
Отдельный практический вопрос — исходные данные. Идеальный вариант для заказа — чертёж с размерами, допусками и посадками, но на практике нередко работают и по образцу: сломанную деталь обмеряют, восстанавливают чертёж и изготавливают новую. Полезно указывать и узел, куда деталь встаёт: зная назначение, исполнитель может заметить ошибку в размере до того, как она будет выточена.
Почему древесину вообще нужно сушить
Свежеспиленная древесина содержит до 60–80% влаги по массе, а для большинства изделий требуется 8–12%. Влага в древесине распределена неравномерно: снаружи доска сохнет быстрее, внутри — медленнее, из-за чего возникают внутренние напряжения. Если дать пиломатериалу сохнуть хаотично, эти напряжения «отплатят» трещинами, винтовой деформацией и короблением. Именно поэтому естественной сушки под навесом для мебельного или строительного сырья недостаточно — она зависит от погоды, занимает месяцы и не гарантирует равномерную влажность по сечению доски.Промышленная сушка решает три задачи:
- стабилизирует геометрию древесины — высушенная до своей рабочей влажности доска не поведёт в изделии;
- снижает массу материала и упрощает транспортировку и обработку;
- исключает развитие грибка и поражение древесиной окрашивающих грибов, которые активны при влажности выше 20%.
Как работает конвективная сушка
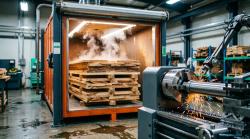
Самый распространённый промышленный способ — конвективная сушка. Пиломатериал укладывают штабелями с прокладками между рядами, после чего нагретый воздух прогоняется через штабель принудительно. В современной сушильной камере для древесины воздух нагревают калориферы, а циркуляцию обеспечивают высоконапорные осевые вентиляторы — так тепло равномерно доходит до каждой доски в штабеле, а не только до верхних рядов.Важный этап перед основной сушкой — пропаривание. Тёплый влажный пар разогревает древесину по всему сечению и снимает внутренние напряжения, благодаря чему материал дальше сохнет без растрескивания и коробления. Рабочая температура в конвективных камерах обычно не превышает 60 °C, а конечную влажность задают под назначение материала: для строительного пиломатериала — одну, для мебельной заготовки — другую. Режим подбирается под породу: сосна и ель сохнут по мягкому графику примерно за 9–10 суток, а дуб — капризная порода — требует порядка 28 суток сушки плюс несколько суток влаготеплообработки, иначе доска растрескается.
По конструкции конвективная сушильная камера — это теплоизолированный каркас с подъёмно-сдвижными воротами, системой вентиляции, калориферами и шкафом автоматического управления с датчиками влажности древесины и среды. Автоматика выдерживает заданный режим по этапам, что снимает зависимость результата от опыта конкретного оператора. Объём загрузки подбирается под задачу предприятия: номер модели, как правило, соответствует полезной загрузке в кубометрах при толщине доски 50 мм — тонкая доска укладывается плотнее, поэтому в ту же камеру её помещается меньше.
Существует и альтернативная технология — конденсационная сушка. В ней влагу из штабеля забирает конденсационный агрегат: тёплый воздух циркулирует по замкнутому контуру, влага конденсируется и отводится, а тепло рекуперируется. Процесс идёт мягче и при температуре до 45 °C, энергопотребление ниже, но сроки, как правило, больше. Выбор между двумя типами камер зависит от породы, объёмов и доступной энергетики цеха.
Обработка металла: от заготовки к детали
Вторая сторона производства — металлообработка. Если сушка древесины — это управление теплом и влагой во времени, то обработка металла — это управление режимами резания: скоростью, подачей и глубиной. Классические токарные операции включают наружное точение валов, осей и пальцев, расточку внутренних отверстий под подшипниковые посадки, нарезание наружной и внутренней резьбы (метрической и трапецеидальной), торцовку и подрезку детали в размер. К ним добавляются фрезерные операции — лыски, шпоночные пазы, отверстия не по оси детали.Современная токарная обработка металла выполняется преимущественно на станках с числовым программным управлением. ЧПУ снимает зависимость точности от рук станочника: программа задаёт траекторию инструмента с точностью до сотых миллиметра, и станок повторяет её для каждой детали серии. Это особенно важно для типовых изделий — приводных и ступенчатых валов со шпоночными пазами, направляющих и переходных втулок, трубных и ответных фланцев, ходовых винтов с трапецеидальной резьбой для механизмов подачи и домкратов.
Материал детали напрямую определяет режимы работы. Конструкционная сталь — базовый случай; нержавеющая сталь тянет резец и требует других скоростей резания и охлаждения, что влияет на сроки и стоимость обработки. Есть и материалы вне возможностей типового токарного цеха — титан, жаропрочные сплавы, чугун: они требуют специального инструмента и оборудования.
Отдельный практический вопрос — исходные данные. Идеальный вариант для заказа — чертёж с размерами, допусками и посадками, но на практике нередко работают и по образцу: сломанную деталь обмеряют, восстанавливают чертёж и изготавливают новую. Полезно указывать и узел, куда деталь встаёт: зная назначение, исполнитель может заметить ошибку в размере до того, как она будет выточена.
Что объединяет оба процесса
На первый взгляд сушка дерева и точение металла — несхожие технологии. Но у них общий принцип: качество результата определяется не скоростью, а выдерживанием режима. Доску нельзя высушить быстрее, чем позволяет порода и толщина, — получите трещины. Деталь нельзя проточить на завышенных подачах — получите биение и нарушение посадок. В обоих случаях экономия на технологии оборачивается браком, поэтому и сушильные камеры, и токарное производство строятся вокруг расчёта режимов под конкретный материал и конкретную задачу — а не вокруг «универсальных» настроек.| Источник: | Собственная информация |
| Учетная запись: | МашПорт.ru |
| Дата: | 01.10.26 |


