
Производство спанбонда: технология, свойства и применение материала
 Подписаться на раздел
Спанбонд — это нетканый материал, который формируется из непрерывных полимерных волокон без использования традиционных процессов прядения и ткачества. Волокна распределяются в виде полотна и соединяются между собой, благодаря чему материал приобретает необходимую прочность, гибкость и устойчивость к внешним воздействиям. Чаще всего спанбонд производят из полипропилена, поэтому он сочетает небольшой вес, гидрофобность волокон, стойкость к гниению и широкие возможности технологической настройки.
Область применения спанбонда не ограничивается укрытием растений. Материал используют в промышленности, строительстве, мебельном производстве, упаковке, медицине, текстильной отрасли и других сферах. При этом характеристики готового полотна напрямую зависят от состава сырья, параметров формирования волокон, равномерности их укладки и способа скрепления.
Таким образом, состав спанбонда не всегда ограничивается одним полимером. Базовое полотно состоит преимущественно из полипропиленовых волокон, а добавки изменяют отдельные характеристики материала под конкретные условия эксплуатации. Их содержание должно быть согласовано с назначением изделия, поскольку чрезмерное количество технологических компонентов способно повлиять на формирование волокон и прочность полотна.
Распространение полипропилена связано с его технологичностью и эксплуатационными свойствами. Он подходит для расплавного формования тонких непрерывных нитей, имеет небольшую плотность, устойчив к воздействию влаги и многих химических сред, не поддерживает гниение и позволяет создавать материалы разной поверхностной плотности. При этом полипропиленовый спанбонд требует отдельной стабилизации для длительной работы под солнечным излучением: само по себе использование этого полимера ещё не гарантирует продолжительной УФ-стойкости.
Качество подготовки сырья влияет на дальнейшую стабильность процесса. Посторонние включения и отклонения в составе смеси могут приводить к неравномерному формованию нитей, обрывам волокон и изменению характеристик готового спанбонда.
Температурный режим выбирают с учётом марки полимера и конструкции оборудования. Недостаточно однородный расплав затрудняет получение волокон стабильной толщины, а чрезмерное термическое воздействие может ухудшать свойства полимера. Перед формованием расплав проходит фильтрацию, которая помогает задержать механические примеси и нерасплавленные частицы.
Параметры формования определяют линейную плотность волокон, их равномерность и механические свойства. Изменение диаметра отверстий, давления расплава, скорости вытяжки и условий охлаждения позволяет регулировать структуру будущего материала. Чем стабильнее этот этап, тем меньше вероятность появления тонких мест, утолщений и локальных дефектов.
Волокна располагаются преимущественно хаотично, но направление движения линии и особенности укладки могут создавать разницу между продольной и поперечной прочностью. Поэтому при оценке материала важно учитывать не только среднюю плотность, но и разрывные характеристики в двух направлениях.
Температура, давление, рисунок гравировки и скорость прохождения полотна определяют площадь и качество связей. Недостаточное скрепление снижает прочность и может вызывать расслоение, а чрезмерное уплотнение уменьшает гибкость и способно снижать воздухопроницаемость. Задача технологического режима — обеспечить необходимый баланс между прочностью, мягкостью и пористой структурой.
Для отдельных нетканых материалов также существуют механические, химические и другие способы связывания волокон, однако они не являются универсальной заменой термокаландрированию. Конкретная технология выбирается исходя из состава сырья и назначения продукции.
Геометрия рулона имеет практическое значение для дальнейшей переработки. От ширины, диаметра намотки, внутреннего размера втулки и равномерности натяжения зависят совместимость с раскройным оборудованием, удобство подачи полотна и количество технологических отходов.
На свойства материала влияют следующие факторы:
Два образца одинаковой плотности могут заметно различаться по прочности, жёсткости и воздухопроницаемости. Поэтому при выборе материала следует рассматривать комплекс показателей: разрывную нагрузку, относительное удлинение, устойчивость к продавливанию, однородность полотна, воздухопроницаемость и поведение материала при конкретных условиях эксплуатации.
Полипропиленовые волокны по своей природе гидрофобны, однако структура спанбонда остаётся пористой. Способность пропускать воздух, пар или жидкость зависит от плотности, скрепления и дополнительной обработки. Гидрофильная модификация может улучшать смачиваемость, а гидрофобная — снижать её. УФ-стабилизация повышает сопротивляемость солнечному излучению, антистатическая обработка уменьшает накопление статического заряда, а добавление антипиренов применяется для снижения горючести в соответствии с требованиями конкретного применения.
Отдельную группу составляют комбинированные материалы SMS и SMMS. В них слои спанбонда сочетаются с мельтблауном — нетканым материалом из более тонких волокон. Такая структура используется там, где наряду с механической прочностью важны барьерные и фильтрационные свойства. Цветной спанбонд получают введением красящего концентрата в расплав, а ламинированные и обработанные разновидности создают для специальных условий применения.
В упаковке материал используют для защиты поверхностей, изготовления чехлов, мешков и многоразовых сумок. В промышленности он может входить в состав фильтрующих систем, защитных покрытий и технических изделий. Медицинское применение требует особого подхода: здесь значимы не только плотность и прочность, но и барьерные свойства, чистота производства, совместимость со стерилизацией и соответствие нормативным требованиям.
В сельском хозяйстве нетканый материал применяют для укрытия посадок, мульчирования и защиты почвы. Воздухопроницаемая структура помогает создавать укрывные слои, а УФ-стабилизация особенно важна при длительном нахождении на открытом воздухе. В текстильной отрасли спанбонд используют как прокладочный, утепляющий или вспомогательный компонент, а также в производстве одноразовых изделий и предметов интерьера.
Ширина рулона должна соответствовать размерам изделия и схеме раскроя. Слишком узкое полотно увеличивает количество соединений, а чрезмерно широкое может приводить к дополнительным отходам. Для автоматизированных линий также имеют значение длина намотки, диаметр рулона, параметры втулки и стабильность разматывания. При работе с спанбондом в рулонах целесообразно заранее сопоставить эти параметры с особенностями производственного оборудования.
Цвет может выполнять не только декоративную функцию. Он помогает различать слои и виды продукции, маркировать изделия, обеспечивать требуемую светонепроницаемость или соответствовать фирменной гамме. Для наружного применения следует учитывать стойкость окрашивания и стабильность добавок под действием солнечного света.
Перед запуском материала в серийную переработку полезно проверить образцы в реальных условиях: оценить раскрой, шовное или ультразвуковое соединение, поведение при натяжении, контакт с влагой и воздействие эксплуатационных нагрузок. Такой подход позволяет связать паспортные характеристики спанбонда с фактическими требованиями технологического процесса и избежать выбора только по плотности или внешнему виду.
Область применения спанбонда не ограничивается укрытием растений. Материал используют в промышленности, строительстве, мебельном производстве, упаковке, медицине, текстильной отрасли и других сферах. При этом характеристики готового полотна напрямую зависят от состава сырья, параметров формирования волокон, равномерности их укладки и способа скрепления.
Из чего делают спанбонд
Основным сырьём для производства спанбонда обычно служит гранулированный полипропилен. Полимер поступает на производственную линию в виде гранул, которые перед переработкой могут проходить контроль влажности, очистку и дозирование. Для получения заданных свойств в основное сырьё добавляют красители и технологические концентраты: УФ-стабилизаторы, антистатические, гидрофильные, гидрофобные, антипиреновые или иные функциональные компоненты.Таким образом, состав спанбонда не всегда ограничивается одним полимером. Базовое полотно состоит преимущественно из полипропиленовых волокон, а добавки изменяют отдельные характеристики материала под конкретные условия эксплуатации. Их содержание должно быть согласовано с назначением изделия, поскольку чрезмерное количество технологических компонентов способно повлиять на формирование волокон и прочность полотна.
Распространение полипропилена связано с его технологичностью и эксплуатационными свойствами. Он подходит для расплавного формования тонких непрерывных нитей, имеет небольшую плотность, устойчив к воздействию влаги и многих химических сред, не поддерживает гниение и позволяет создавать материалы разной поверхностной плотности. При этом полипропиленовый спанбонд требует отдельной стабилизации для длительной работы под солнечным излучением: само по себе использование этого полимера ещё не гарантирует продолжительной УФ-стойкости.
Как производят спанбонд: основные этапы
Название технологии связано с английским термином spunbond, который указывает на получение полотна непосредственно из формуемых полимерных волокон. Производственный процесс обычно непрерывен: от подачи гранул до намотки готового материала все операции выполняются на одной автоматизированной линии.Подготовка и дозирование сырья
На первом этапе полипропиленовые гранулы подаются в систему дозирования. Если требуется получить цветной или модифицированный материал, к основному сырью добавляют концентраты в строго заданной пропорции. Равномерность смешивания важна не только для однородного цвета, но и для стабильного распределения функциональных добавок по всей площади полотна.Качество подготовки сырья влияет на дальнейшую стабильность процесса. Посторонние включения и отклонения в составе смеси могут приводить к неравномерному формованию нитей, обрывам волокон и изменению характеристик готового спанбонда.
Плавление полимера и фильтрация расплава
Подготовленная смесь поступает в экструдер, где полипропилен нагревается, размягчается и превращается в однородный расплав. Внутри экструдера материал перемещается шнеком, перемешивается и доводится до состояния, необходимого для формования.Температурный режим выбирают с учётом марки полимера и конструкции оборудования. Недостаточно однородный расплав затрудняет получение волокон стабильной толщины, а чрезмерное термическое воздействие может ухудшать свойства полимера. Перед формованием расплав проходит фильтрацию, которая помогает задержать механические примеси и нерасплавленные частицы.
Формирование непрерывных волокон
Очищенный расплав под давлением проходит через фильеру — устройство с большим количеством мелких отверстий. На выходе образуются непрерывные полимерные струи, которые затем вытягиваются и охлаждаются. Вытяжка уменьшает диаметр волокон и способствует ориентации макромолекул полимера, что влияет на прочность нитей.Параметры формования определяют линейную плотность волокон, их равномерность и механические свойства. Изменение диаметра отверстий, давления расплава, скорости вытяжки и условий охлаждения позволяет регулировать структуру будущего материала. Чем стабильнее этот этап, тем меньше вероятность появления тонких мест, утолщений и локальных дефектов.
Создание волокнистого полотна
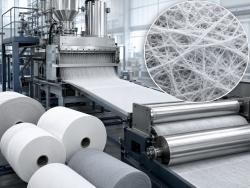
Сформированные нити укладываются на движущийся конвейер, образуя объёмную волокнистую структуру. Распределение волокон должно быть максимально равномерным по ширине и длине. Именно на этом этапе во многом формируются поверхностная плотность, воздухопроницаемость и однородность спанбонда.Волокна располагаются преимущественно хаотично, но направление движения линии и особенности укладки могут создавать разницу между продольной и поперечной прочностью. Поэтому при оценке материала важно учитывать не только среднюю плотность, но и разрывные характеристики в двух направлениях.
Скрепление волокон
После укладки отдельные нити необходимо соединить в стабильное полотно. Для классического полипропиленового спанбонда широко применяется термическое скрепление на каландре. Материал проходит между нагретыми валами, один из которых может иметь гравированный рельеф. В зонах контакта полимер локально размягчается, а после охлаждения образуются прочные точки соединения.Температура, давление, рисунок гравировки и скорость прохождения полотна определяют площадь и качество связей. Недостаточное скрепление снижает прочность и может вызывать расслоение, а чрезмерное уплотнение уменьшает гибкость и способно снижать воздухопроницаемость. Задача технологического режима — обеспечить необходимый баланс между прочностью, мягкостью и пористой структурой.
Для отдельных нетканых материалов также существуют механические, химические и другие способы связывания волокон, однако они не являются универсальной заменой термокаландрированию. Конкретная технология выбирается исходя из состава сырья и назначения продукции.
Охлаждение, намотка и резка
После скрепления материал стабилизируется, проходит контроль внешнего вида и наматывается в рулоны. Намотка должна обеспечивать ровные торцы и стабильную плотность рулона без заломов, складок и повреждения кромок. Затем полотно режут на рулоны требуемой ширины или формируют изделия в сложении.Геометрия рулона имеет практическое значение для дальнейшей переработки. От ширины, диаметра намотки, внутреннего размера втулки и равномерности натяжения зависят совместимость с раскройным оборудованием, удобство подачи полотна и количество технологических отходов.
От чего зависят характеристики готового спанбонда
Поверхностная плотность спанбонда выражается в граммах на квадратный метр и показывает массу материала на единицу площади. Она зависит от количества уложенных волокон и их линейной плотности. В целом увеличение плотности способствует росту массы и часто повышает прочность, укрывистость и сопротивление механическим воздействиям, но не заменяет оценки остальных параметров.На свойства материала влияют следующие факторы:
- марка полипропилена и стабильность характеристик исходного сырья;
- диаметр и равномерность непрерывных волокон;
- качество вытяжки и степень ориентации полимера;
- равномерность распределения волокон по площади;
- температура, давление и рисунок термического скрепления;
- наличие красителей и функциональных добавок;
- скорость производственной линии и точность поддержания режимов.
Два образца одинаковой плотности могут заметно различаться по прочности, жёсткости и воздухопроницаемости. Поэтому при выборе материала следует рассматривать комплекс показателей: разрывную нагрузку, относительное удлинение, устойчивость к продавливанию, однородность полотна, воздухопроницаемость и поведение материала при конкретных условиях эксплуатации.
Полипропиленовые волокны по своей природе гидрофобны, однако структура спанбонда остаётся пористой. Способность пропускать воздух, пар или жидкость зависит от плотности, скрепления и дополнительной обработки. Гидрофильная модификация может улучшать смачиваемость, а гидрофобная — снижать её. УФ-стабилизация повышает сопротивляемость солнечному излучению, антистатическая обработка уменьшает накопление статического заряда, а добавление антипиренов применяется для снижения горючести в соответствии с требованиями конкретного применения.
Основные виды спанбонда
Материал различается по поверхностной плотности, цвету, структуре и функциональной обработке. Однослойные материалы могут обозначаться как S, а полотна из нескольких спанбонд-слоёв — как SS или SSS. Многослойная структура помогает получить более равномерную поверхность и настроить соотношение прочности и мягкости.Отдельную группу составляют комбинированные материалы SMS и SMMS. В них слои спанбонда сочетаются с мельтблауном — нетканым материалом из более тонких волокон. Такая структура используется там, где наряду с механической прочностью важны барьерные и фильтрационные свойства. Цветной спанбонд получают введением красящего концентрата в расплав, а ламинированные и обработанные разновидности создают для специальных условий применения.
Применение спанбонда в разных отраслях
В строительстве спанбонд может служить разделительным, защитным или вспомогательным слоём, использоваться в системах гидроизоляции и при производстве композитных материалов. В мебельной отрасли он применяется для закрытия внутренних конструкций, изоляции отдельных элементов и формирования технологических слоёв.В упаковке материал используют для защиты поверхностей, изготовления чехлов, мешков и многоразовых сумок. В промышленности он может входить в состав фильтрующих систем, защитных покрытий и технических изделий. Медицинское применение требует особого подхода: здесь значимы не только плотность и прочность, но и барьерные свойства, чистота производства, совместимость со стерилизацией и соответствие нормативным требованиям.
В сельском хозяйстве нетканый материал применяют для укрытия посадок, мульчирования и защиты почвы. Воздухопроницаемая структура помогает создавать укрывные слои, а УФ-стабилизация особенно важна при длительном нахождении на открытом воздухе. В текстильной отрасли спанбонд используют как прокладочный, утепляющий или вспомогательный компонент, а также в производстве одноразовых изделий и предметов интерьера.
Как выбирать спанбонд для производственных задач
Выбор начинается с анализа условий использования. Для защитного чехла важны укрывистость, прочность и устойчивость к истиранию; для укрытия растений — воздухопроницаемость, небольшая масса и УФ-стойкость; для медицинских изделий — подтверждённые барьерные характеристики и соответствие отраслевым требованиям. Универсального показателя, который одинаково хорошо описывал бы все сценарии, не существует.Ширина рулона должна соответствовать размерам изделия и схеме раскроя. Слишком узкое полотно увеличивает количество соединений, а чрезмерно широкое может приводить к дополнительным отходам. Для автоматизированных линий также имеют значение длина намотки, диаметр рулона, параметры втулки и стабильность разматывания. При работе с спанбондом в рулонах целесообразно заранее сопоставить эти параметры с особенностями производственного оборудования.
Цвет может выполнять не только декоративную функцию. Он помогает различать слои и виды продукции, маркировать изделия, обеспечивать требуемую светонепроницаемость или соответствовать фирменной гамме. Для наружного применения следует учитывать стойкость окрашивания и стабильность добавок под действием солнечного света.
Перед запуском материала в серийную переработку полезно проверить образцы в реальных условиях: оценить раскрой, шовное или ультразвуковое соединение, поведение при натяжении, контакт с влагой и воздействие эксплуатационных нагрузок. Такой подход позволяет связать паспортные характеристики спанбонда с фактическими требованиями технологического процесса и избежать выбора только по плотности или внешнему виду.
| Источник: | Собственная информация |
| Учетная запись: | МашПорт.ru |
| Дата: | 30.10.26 |