
Товары и услуги в машиностроении
 Добавить запись
Машиностроительный завод СТАНКОСЕРВИС, ООО
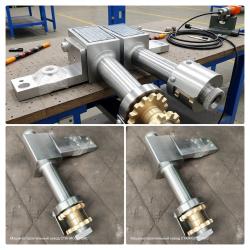
| Резьбоуказатель для токарных станков 1М63,16К40О регламенте производства, сборки и реализации резьбоуказателей для токарно-винторезных станков моделей 1М63, ДИП300, 16К40, 16Р40 Введение Настоящий документ имеет своей целью систематизацию сведений о процессе изготовления, предпродажной подготовки и коммерческой реализации узла «Резьбоуказатель», предназначенного к установке на металлорежущее оборудование универсального типа. Рассматриваемая номенклатурная единица применяется в составе токарно-винторезных станков мод. 1М63, ДИП300 (и его модификаций), 16К40, 16Р40. Раздел I. Производственный цикл Производственная программа по выпуску изделия осуществляется в строгом соответствии с утвержденными техническими условиями (ТУ) и конструкторской документацией. Заготовительный этап. Осуществляется нарезка сортового металлопроката требуемых типоразмеров согласно картам раскроя. Проводится входной контроль материалов на предмет соответствия сертификатов качества. Механическая обработка. Выполняется полный комплекс операций на универсальном и специализированном оборудовании:Токарные и фрезерные операции: придание заготовкам базовых геометрических форм и размеров. Сверлильные работы: формирование крепежных и технологических отверстий. Зубонарезные работы: изготовление шестерен привода резьбоуказателя с соблюдением модуля зацепления. Шлифовальные работы (при необходимости): обеспечение требуемой шероховатости сопрягаемых поверхностей. По завершении каждого этапа производится межоперационный контроль с использованием средств измерений, прошедших государственную поверку. Термическая обработка. Ответственные детали узла подвергаются закалке и отпуску для достижения заданных показателей твердости материала в соответствии с нормативно-технической документацией. Раздел II. Сборочные мероприятия и выходной контроль Сборка резьбоуказателя производится на специально оборудованном участке квалифицированным персоналом. Процесс сборки. Монтаж узла выполняется посредством комплектования ранее изготовленных деталей. Осуществляется установка валов, зубчатых колес, рукояток переключения и элементов визуальной индикации. Применяется крепеж соответствующего класса прочности. Смазка. Все трущиеся поверхности обрабатываются консервационной смазкой согласно карте смазки изделия. Выходной контроль (ОТК). Каждое собранное изделие проходит процедуру приемки Отделом технического контроля. Проверке подлежат:Соответствие габаритных и присоединительных размеров чертежам. Плавность хода подвижных частей без заеданий. Визуальный осмотр на отсутствие внешних дефектов (трещин, сколов, коррозии). Комплектность поставки. На изделие, успешно прошедшее проверку, наносится маркировка и ставится клеймо ОТК. Раздел III. Коммерческая реализация и логистика Реализация готовой продукции осуществляется на основании договорных обязательств. Упаковка. Готовые к отгрузке узлы упаковываются в индивидуальную тару, обеспечивающую защиту от механических повреждений и воздействия факторов окружающей среды при транспортировке и хранении. Каждое упаковочное место снабжается сопроводительной этикеткой. Документация. В стандартный пакет сопроводительных документов входят:Паспорт изделия. Руководство по монтажу и эксплуатации. Универсальный передаточный документ (УПД) или товарная накладная. Отгрузка. Формирование партий товара производится на складе готовой продукции. Передача груза уполномоченной транспортной компании осуществляется силами поставщика до момента передачи первому перевозчику. Гарантийные обязательства предоставляются в объеме, установленном действующим законодательством и договором поставки. Заключение Таким образом, вышеописанный регламент обеспечивает системный подход к изготовлению и поставке узлов «Резьбоуказатель» для указанного парка станочного оборудования, гарантируя соответствие конечного продукта заявленным эксплуатационным характеристикам.Поставщик: Машиностроительный завод СТАНКОСЕРВИС Цена: Договорная | |||||||||||||||
 Россия
 391434, Рязанская область, Сасовский район г. Сасово, ул. Полевая,д.2А
 391434, Рязанская область, Сасовский район г. Сасово, ул. Полевая,д.2А
 направить сообщение компании

