
Лазерная резка стали: как выбрать технологию и подрядчика
 Подписаться на раздел
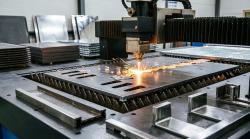
Лазерная резка стали: на что смотреть перед заказом
«Сталь» в цеху звучит как что-то одно, а на деле под этим словом ходят десятки марок, и ведут они себя под лучом по-разному. Лист Ст3 толщиной 3 мм станок проходит быстро, режим оператор подбирает почти на глаз. Нержавейка той же толщины потребует иной мощности, другого газа и заметно большего терпения: хром в составе меняет теплопроводность и то, как поверхность отражает луч. Оцинковка капризнее всех. Цинк испаряется прямо в зоне реза, и если не вывести его аккуратно, кромка пойдёт дефектами.Так что вопрос «режете ли вы сталь» мало о чём говорит. Правильнее спросить, какую именно, в каком диапазоне толщин и с каким допуском.
Четыре группы, которые ведут себя по-разному
Углеродистая сталь: Ст3, 09Г2С, 20, 45 — рабочая лошадка металлообработки. Каркасы, рамы, крепления, закладные. Режется отлично, кромка остаётся чистой, следов окалины при верных режимах нет. Верхняя граница у современных волоконных станков доходит до 30 мм, и это уже не декор, а несущие детали.Нержавейка содержит хром, а тот вмешивается в процесс с двух сторон. Часть луча отражается от блестящей поверхности, тепло уходит в стороны быстрее, чем у чермета. Отсюда ограничения: не каждый станок возьмёт 8 мм так же бодро, как 3 мм.
Оцинкованный лист и сталь с покрытием — нитрид титана, порошковая краска. Риск здесь не в резе, а в сварке: если покрытие в зоне шва снято не полностью, шов получится пористым.
Отдельная история — шлифованный и зеркальный прокат. Лазер тут ни при чём, требования к производству другие: царапина превращает деталь в брак, а такой лист стоит в разы дороже обычного.
На что смотреть при выборе подрядчика
Диапазон толщин. Если станок берёт 0,5–6 мм, толстую плиту он не осилит. Об этом лучше узнать до заказа.Точность и повторяемость. Первое число означает допуск на отдельной детали, второе — разброс внутри партии. Для пятидесяти одинаковых кронштейнов важнее именно повторяемость: детали должны садиться на место без подгонки.
Чистота кромки. Когда после резки нужна шлифовка, это плюс к цене и сроку. У нормального лазера кромка готова к сварке и покраске сразу.
Штучные заказы. Часть производств берёт от сотни деталей, другие режут и одну штуку, но с минимальным чеком — обычно это две-три тысячи рублей.
Полезно сверить задачу с тем, что мастерская умеет в принципе. Лазерная резка стали в диапазоне 0,1–30 мм закрывает и тонкий декор, и толстые плиты, а узкий станок — лишь один слой толщин. Заодно спросите про сварку, гибку, покраску. Если всё делают на месте, деталь не придётся возить по трём адресам.
Лазер, плазма, гидроабразив
Плазма дешевле на толщинах от 20 мм и берёт больше. Но кромка идёт с наплывами и лёгкой фаской, шлифовка почти неизбежна.Гидроабразив не греет металл совсем, поэтому его и выбирают для материалов, которые боятся температуры. Плата известна: выше цена, ниже скорость, песок под ногами.
Лазер на толщинах до 10–12 мм обычно быстрее и аккуратнее обоих. Тепло подводится точечно, деформации минимальны, допуск 0,1 мм, кромка не требует доводки. На 20 мм разговор другой: там плазма чаще выигрывает по деньгам.
Мелочи, из которых вырастают проблемы
Если деталь пойдёт под сварку, заказывайте рез с запасом 0,2–0,3 мм на сторону: шов съест до миллиметра. Видимую деталь просите резать без оксидной плёнки или уточняйте заранее, кто снимет её после.И главное — файл в DXF или DWG, масштаб 1:1, контуры замкнутые. Добрая половина сорванных сроков начинается с открытого контура в чертеже.
| Источник: | Собственная информация |
| Учетная запись: | МашПорт.ru |
| Дата: | 16.10.26 |