
Токарные детали по чертежам: что подготовить перед заказом производства
 Подписаться на раздел
Заказ токарной детали обычно начинается не со станка, а с проверки исходных данных. Производству нужно понять форму будущего изделия, его назначение, материал, количество, критичные сопряжения и требования к контролю. Чем меньше параметров приходится восстанавливать по переписке, тем быстрее можно перейти от общего запроса к предметной оценке изготовления.
Для инженера или снабженца задача не в том, чтобы заранее разработать технологический процесс вместо подрядчика. Важнее передать комплект данных, по которому технолог сможет однозначно прочитать конструкцию детали и определить, что необходимо согласовать до запуска.
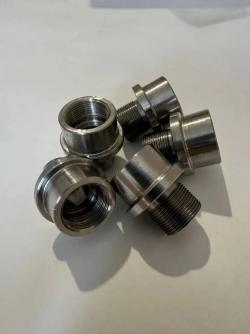
Для токарной детали особенно важно, чтобы из документации были понятны наружные и внутренние диаметры, ступени, торцы, канавки, резьбы и другие элементы рабочей геометрии. Если присутствуют пазы, поперечные отверстия или плоскости, их также нужно показать: такие элементы могут потребовать дополнительных операций помимо точения.
Материал следует указать, если он уже задан КД. Если допускается замена, это стоит вынести в отдельный вопрос для согласования. Если заказчик предоставляет собственную заготовку, производству нужны сведения о её состоянии и основных параметрах.
Если один диаметр является посадочным, другой служит рабочей поверхностью, а торец определяет осевое положение детали, это желательно отразить в КД или сопроводительном описании. Такая информация помогает отделить функционально важные параметры от второстепенных.
Именно в этом контексте токарная обработка деталей по чертежам начинается с анализа документации и задачи изделия, а не с выбора условного «тарифа за станочный час». Конкретный маршрут зависит от геометрии, материала и требований заказа.

Необоснованное ужесточение требований способно усложнить технологическую подготовку и контроль, а слишком свободное описание критичных параметров создаёт риск разных трактовок. Поэтому спорные значения лучше обсуждать до производства. Подрядчик должен подтвердить достижимость конкретных требований по документации, а не переносить общие возможности оборудования на любую деталь.
Если для приёмки важен конкретный размер, сопряжение или геометрический параметр, его следует обозначить заранее. Тогда критерий контроля становится частью согласованной задачи, а не вопросом после изготовления.
Опытная партия полезна, когда необходимо проверить воспроизводимость принятых решений перед дальнейшим тиражированием. Если по результатам первых деталей конструкция корректируется, изменения нужно внести в актуальную версию КД, чтобы следующая партия не производилась по устаревшим файлам.
При серийном или регулярно повторяющемся заказе возрастает значение стабильности исходных данных: одной версии чертежа, согласованного материала, одинаковых требований к критичным поверхностям и понятного порядка внесения изменений.
Ещё одна распространённая ситуация — чертёж без информации о последующих операциях. Если после токарной обработки требуются паз, отверстие, покрытие, сварка или сборка, это желательно сообщить заранее. Производственный маршрут оценивают по готовой детали, а не по одной операции в отрыве от остальной задачи.
Устные уточнения также лучше переносить в актуальную документацию. Если после обсуждения изменился размер или требование к поверхности, новая версия файла должна однозначно отличаться от предыдущей.
Если какого-то параметра нет, это не всегда мешает предварительной оценке. Лучше явно отметить его как вопрос для согласования. Тогда технолог сразу отделит данные, достаточные для расчёта, от сведений, которые необходимы до запуска.
Хорошо подготовленный запрос не заменяет технологическую проработку, но сокращает число итераций между заказчиком и производством. Для токарной детали достаточно последовательно передать актуальную КД, показать функционально важные поверхности, указать материал и количество, зафиксировать требования к контролю и сообщить о дальнейших операциях. Производственный маршрут определяют уже под конкретную задачу.
Для инженера или снабженца задача не в том, чтобы заранее разработать технологический процесс вместо подрядчика. Важнее передать комплект данных, по которому технолог сможет однозначно прочитать конструкцию детали и определить, что необходимо согласовать до запуска.
Какой комплект исходных данных нужен для расчёта
Базовый документ — рабочий чертёж. Для сложной геометрии его полезно дополнять 3D-моделью, но модель не заменяет требования к размерам, резьбам, посадочным поверхностям и другим параметрам. Если часть данных пока не определена, это лучше отметить прямо, чем оставлять несколько возможных трактовок.Для токарной детали особенно важно, чтобы из документации были понятны наружные и внутренние диаметры, ступени, торцы, канавки, резьбы и другие элементы рабочей геометрии. Если присутствуют пазы, поперечные отверстия или плоскости, их также нужно показать: такие элементы могут потребовать дополнительных операций помимо точения.
Материал следует указать, если он уже задан КД. Если допускается замена, это стоит вынести в отдельный вопрос для согласования. Если заказчик предоставляет собственную заготовку, производству нужны сведения о её состоянии и основных параметрах.
Почему назначение детали не менее важно, чем геометрия
Вал, втулка, ось, палец или ролик работают в конкретном узле и взаимодействуют с другими компонентами. Поэтому два внешне похожих изделия могут иметь разные критичные поверхности.Если один диаметр является посадочным, другой служит рабочей поверхностью, а торец определяет осевое положение детали, это желательно отразить в КД или сопроводительном описании. Такая информация помогает отделить функционально важные параметры от второстепенных.
Именно в этом контексте токарная обработка деталей по чертежам начинается с анализа документации и задачи изделия, а не с выбора условного «тарифа за станочный час». Конкретный маршрут зависит от геометрии, материала и требований заказа.
Допуски, шероховатость и контроль согласовывают по функции
В техническом задании важно не просто перечислить максимально строгие требования, а указать те, которые действительно определяют работу детали. К ним могут относиться посадочные размеры, взаимное положение цилиндрических поверхностей, биение, резьбовые соединения или состояние рабочих поверхностей — если это предусмотрено конструкцией.Необоснованное ужесточение требований способно усложнить технологическую подготовку и контроль, а слишком свободное описание критичных параметров создаёт риск разных трактовок. Поэтому спорные значения лучше обсуждать до производства. Подрядчик должен подтвердить достижимость конкретных требований по документации, а не переносить общие возможности оборудования на любую деталь.
Если для приёмки важен конкретный размер, сопряжение или геометрический параметр, его следует обозначить заранее. Тогда критерий контроля становится частью согласованной задачи, а не вопросом после изготовления.
Как размер партии меняет подготовку заказа
Единичная деталь, опытная партия и повторяемый серийный заказ требуют разной организации подготовки. Для одного изделия маршрут создаётся под конкретную позицию. Здесь особенно важно определить критичные параметры и понять, достаточно ли документации для запуска.Опытная партия полезна, когда необходимо проверить воспроизводимость принятых решений перед дальнейшим тиражированием. Если по результатам первых деталей конструкция корректируется, изменения нужно внести в актуальную версию КД, чтобы следующая партия не производилась по устаревшим файлам.
При серийном или регулярно повторяющемся заказе возрастает значение стабильности исходных данных: одной версии чертежа, согласованного материала, одинаковых требований к критичным поверхностям и понятного порядка внесения изменений.
Какие ошибки в ТЗ приводят к дополнительным уточнениям
Часть задержек возникает не из-за сложности обработки, а из-за неполных или противоречивых данных. Например, в запросе может быть 3D-модель одной ревизии и чертёж другой, отсутствовать материал, быть непонятным назначение посадочного диаметра или не совпадать количество в письме и спецификации.Ещё одна распространённая ситуация — чертёж без информации о последующих операциях. Если после токарной обработки требуются паз, отверстие, покрытие, сварка или сборка, это желательно сообщить заранее. Производственный маршрут оценивают по готовой детали, а не по одной операции в отрыве от остальной задачи.
Устные уточнения также лучше переносить в актуальную документацию. Если после обсуждения изменился размер или требование к поверхности, новая версия файла должна однозначно отличаться от предыдущей.
Как подготовить запрос для технолога
Перед отправкой достаточно провести короткую проверку комплекта:- приложен актуальный чертёж и, при наличии, 3D-модель;
- указан материал либо отмечено, что его нужно согласовать;
- указано количество: единичная деталь, опытная партия или серия;
- выделены критичные размеры, посадочные и рабочие поверхности;
- обозначены требования к шероховатости и контролю там, где они функционально необходимы;
- указаны последующие операции, если они входят в общий маршрут;
- кратко описано назначение детали или ключевые сопряжения;
- проверено, что все файлы относятся к одной актуальной ревизии.
Если какого-то параметра нет, это не всегда мешает предварительной оценке. Лучше явно отметить его как вопрос для согласования. Тогда технолог сразу отделит данные, достаточные для расчёта, от сведений, которые необходимы до запуска.
Хорошо подготовленный запрос не заменяет технологическую проработку, но сокращает число итераций между заказчиком и производством. Для токарной детали достаточно последовательно передать актуальную КД, показать функционально важные поверхности, указать материал и количество, зафиксировать требования к контролю и сообщить о дальнейших операциях. Производственный маршрут определяют уже под конкретную задачу.
| Источник: | Собственная информация |
| Учетная запись: | МашПорт.ru |
| Дата: | 20.11.26 |


