
Ремонтная защита металлоконструкций на действующем производстве
 Подписаться на раздел
На действующем предприятии антикоррозионный ремонт ограничен не только состоянием металла. Нужно учитывать график остановок, доступ к узлам, наличие горячих поверхностей, движение транспорта и соседство с работающим оборудованием. Метод, который удобен для новой детали в цехе, может оказаться непрактичным для смонтированной фермы, опоры или резервуарной обвязки.
Развернутое сравнение холодного и горячего цинкования помогает увидеть различия в подготовке, нанесении и ремонтопригодности. Окончательный выбор делают по проектным требованиям, среде и возможностям площадки, а не только по цене материала.
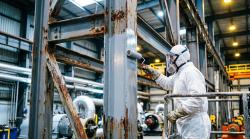
Производитель Zinker описывает цинкирование как способ формирования цинкового защитного слоя на стали. Для промышленного ремонта важна именно возможность обработать конструкцию на месте, но это не отменяет остановку оборудования, нарядную систему и требования промышленной безопасности.
При защите сложного профиля сначала прокрашивают швы, углы и кромки, затем наносят общий слой. Состав поддерживают однородным перемешиванием и соблюдают межслойную выдержку. Защита металла по технологии цинкирования строится как последовательный процесс, где пропуск одного этапа снижает надежность всего покрытия.
Если часть старого покрытия остается на конструкции, перед ремонтом проверяют его прочность и совместимость с новым материалом. Пробный участок помогает увидеть, не размягчается ли прежний слой и не возникает ли отслоение на границе. Такой тест не заменяет техническую документацию, но позволяет вовремя обнаружить проблему до обработки большой площади и не включать переделку в короткое окно остановки.
Локальный ремонт особенно эффективен, когда его включают в плановое обслуживание. Небольшой дефект можно зачистить и восстановить до того, как потребуется большая остановка. В итоге выбор покрытия становится частью стратегии технического обслуживания, а не разовой попыткой скрыть ржавчину.
Метод выбирают по объекту а не по привычке
Горячее цинкование требует погружения изделия в расплав, поэтому подходит прежде всего для деталей, которые можно изготовить, перевезти и обработать до монтажа. Многослойные лакокрасочные системы собирают из совместимых материалов и применяют там, где нужны определенный цвет, химическая стойкость или сочетание функций. Цинкосодержащие составы удобны для крупногабаритных и уже установленных конструкций, а также для локального ремонта поврежденной оцинковки.Развернутое сравнение холодного и горячего цинкования помогает увидеть различия в подготовке, нанесении и ремонтопригодности. Окончательный выбор делают по проектным требованиям, среде и возможностям площадки, а не только по цене материала.
Перед ремонтом локализуют источник повреждения
Ржавчина возле сварного шва может быть следствием пропуска при окраске, а на нижней полке балки — постоянного скопления влаги и пыли. У крепежа коррозию ускоряют щели и повреждение покрытия инструментом. Если ограничиться зачисткой видимого пятна, дефект быстро появится снова. Поэтому перед работами проверяют водоотвод, герметичность соседних узлов, контакт разнородных металлов и механические воздействия.Производитель Zinker описывает цинкирование как способ формирования цинкового защитного слоя на стали. Для промышленного ремонта важна именно возможность обработать конструкцию на месте, но это не отменяет остановку оборудования, нарядную систему и требования промышленной безопасности.
Качество начинается с подготовки металла
Рабочую зону очищают от старого непрочного покрытия, продуктов коррозии, окалины и загрязнений. Затем удаляют пыль и обезжиривают поверхность. Острые кромки и сварочные дефекты исправляют до нанесения покрытия. Участки, которые нельзя загрязнять абразивом или составом, заранее закрывают.При защите сложного профиля сначала прокрашивают швы, углы и кромки, затем наносят общий слой. Состав поддерживают однородным перемешиванием и соблюдают межслойную выдержку. Защита металла по технологии цинкирования строится как последовательный процесс, где пропуск одного этапа снижает надежность всего покрытия.
Если часть старого покрытия остается на конструкции, перед ремонтом проверяют его прочность и совместимость с новым материалом. Пробный участок помогает увидеть, не размягчается ли прежний слой и не возникает ли отслоение на границе. Такой тест не заменяет техническую документацию, но позволяет вовремя обнаружить проблему до обработки большой площади и не включать переделку в короткое окно остановки.
Ремонт принимают как производственную операцию
После высыхания проверяют сплошность покрытия и состояние сложных участков. Если проектом задана толщина, ее измеряют на нескольких точках, а не в одном удобном месте. Результаты связывают с конкретным элементом, датой и партией материала. Такая фиксация полезна при следующем обследовании: можно понять, где повреждение возникло повторно и связано ли оно с условиями эксплуатации.Локальный ремонт особенно эффективен, когда его включают в плановое обслуживание. Небольшой дефект можно зачистить и восстановить до того, как потребуется большая остановка. В итоге выбор покрытия становится частью стратегии технического обслуживания, а не разовой попыткой скрыть ржавчину.
| Источник: | Собственная информация |
| Учетная запись: | МашПорт.ru |
| Дата: | 28.09.26 |


